ZN-V850 vertikalt maskineringssenter
Cat:Vertikalt maskineringssenter
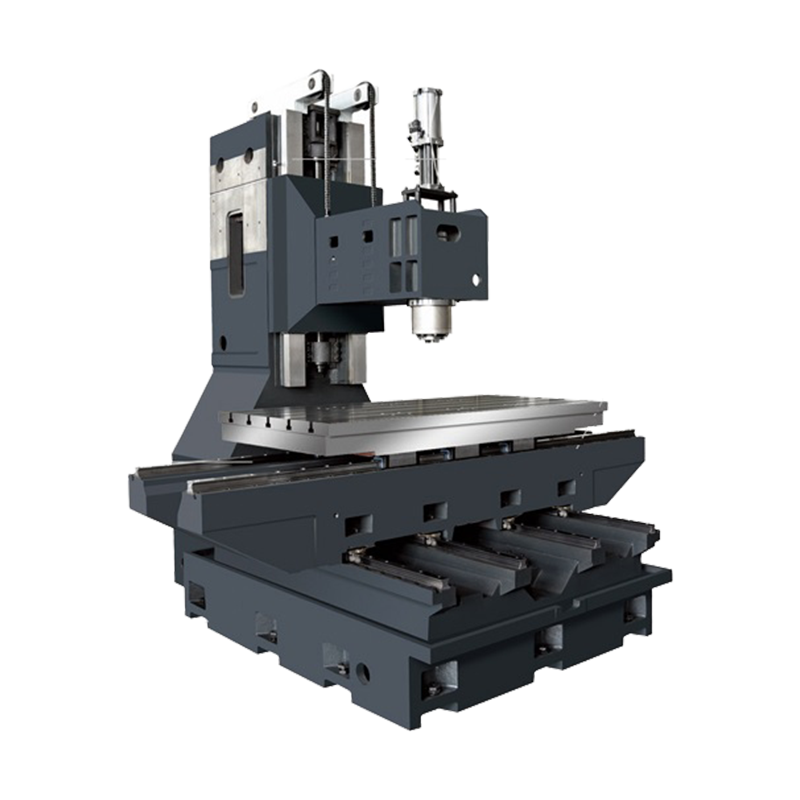
Denne serien med maskineringssenter er festet i A-formet enkeltsøyle, mobil struktur på arbeidsbenken, høy stivhet av grunnleggende deler, lett bev...
Se detaljer
 Søk etter produkter
Hvorvidt et vertikalt maskineringssenter blir et pålitelig profittsenter eller bare en kostbar spindelbærer, avhenger av hvor den settes i arbeid. Selve maskinen er nøytral; applikasjonen gir det formål. CNC vertikale maskineringssentre er nå vanlige innen form og dyse, bilindustri, romfart, ny energi og presisjonsteknikk - men hvert av disse feltene skyver spindelen, verktøyveksleren og arbeidsbordet i en annen retning.
Mange kjøpere sammenligner reise, spindelhastighet og pris først, og bestemmer arbeidsmengden etterpå. For et vertikalt maskineringssenter produserer den bestillingen vanligvis enten en overspesifisert maskin eller en som aldri helt passer hovedoppgaven. Den bedre rekkefølgen er å definere delfamilien, studere de dominerende skjæreforholdene, og derfra velge spindelområde, dempningskrav, bordstørrelse, sponhåndtering og magasinkapasitet.
Den vertikale spindellayouten fungerer godt for mellomstore prismatiske deler med flere funksjoner: freste flater, borede mønstre, tappet hull og formede konturer. Fordi tyngdekraften trekker sponen vekk fra verktøyet, er beskyttelse og spontransport enklere enn på en horisontal spindel. Det virkelige spørsmålet er om maskinspesifikasjonen stemmer overens med produksjonsrytmen til verkstedet. Batchmønstre, verktøyutvalg per bestilling og type materiale påvirker alle denne beslutningen mer enn et enkelt ytelsestall i en brosjyre.
Etter å ha jobbet med hundrevis av maskineringsverksteder, oppveier én forskjell hver brosjyrespesifikasjon: kjøpere som starter med en deltegning, holder seg rolige; kjøpere som starter med en spindelkurve ender opp med å rasjonalisere et kompromiss.
Støpe- og formarbeid er fortsatt et av de sterkeste bruksområdene for vertikale maskineringssentre. Sprøytestøpeformer, støpeformer, stanseverktøy og elektroder deler geometri som favoriserer en vertikal spindel: dype ribber, skarpe hjørner og konturformede overflater som krever jevn interpolering og høy repeterbarhet. I dette miljøet kjører maskinen sjelden med maksimal metallfjerning; arbeidsmengden handler om å holde nøyaktigheten gjennom lange, semi-uovervåkede sykluser og gjentatte grunne pasninger.
Mange støpeformbutikker jobber med etterbehandlingstoleranser rundt ±0,005–0,01 mm og forventer at avviket holder seg stabilt når maskinen varmes opp. Det er derfor støpestivhet, høypresisjon kuleskruer og termisk oppførsel er bedre prediktorer for ytelse enn maksimal spindelhastighet. Når maskinen mangler disse egenskapene, vises symptomene som skyggelinjer, bølger og inkonsekvent kantdefinisjon i herdet verktøystål.
Typiske formapplikasjoner på en VMC inkluderer:
 ZN-L1165 Vertikalt maskineringssenter for fleksibel bilbearbeiding Dette vertikale maskineringssenteret passer til prototyper og deler i små til mellomstore serier som bremsekalipere og kontrollarmer. Dens stive struktur og raske spindel støtter blandet skjæring, boring og tapping som er vanlig i bilproduksjon. Se produkt →
| Søknad | Typisk materiale | Nøkkel maskinfokus |
|---|---|---|
| Plastform hulrom | P20, S136, NAK80 | Glatt kontur, termisk stabilitet |
| Dysestøping | H13 typer | Stivhet, vibrasjonsdemping |
| Stemplingsverktøy | Herdet verktøystål | Slitasjemotstand, repeterbar posisjonering |
| Elektrode | Grafitt, kobber | Støvbeskyttelse, ren spindel |
Bilproduksjon er ofte forbundet med dedikerte overføringslinjer; i praksis skjer en stor del av maskineringen fleksibelt. Et vertikalt maskineringssenter er et standardsvar for prototyper, prøvepartier og deler i små til mellomstore serier som ikke rettferdiggjør en dedikert linje. Bremsekalipere, styreknoker, kontrollarmer, ventilhus, girhus og elektriske motorhus er typiske arbeidsstykker.
Den dominerende skjæretilstanden i bilindustrien er blandet: intermitterende kutt i støpejern eller aluminium pluss hyppig boring, banking og slisse. Denne kombinasjonen legger press på spindelakselerasjon, stiv tappingsnøyaktighet og sponskylling. Syklustid er den viktigste økonomiske drivkraften, så akselerasjon og verktøyskiftehastighet betyr mer enn absolutt spindelkraft.
På den elektriske kjøretøysiden maskinerer den samme vertikale plattformen motorendestykker, inverterhus, samleskinner og vannkjølingsplater. Disse delene veksler mellom korte aluminiumsblokker og lange, grunne plater i ett oppsett, så et stivt arbeidsbord med fleksibel innspenning blir avgjørende.
Luftfart er ofte knyttet til store portalmaskiner med fem akser, men en stor del av flyproduksjonen involverer detaljdeler: braketter, beslag, gulvplater, avstandsblokker og strukturelle elementer som passer komfortabelt på et vertikalt senterbord for maskinering. Batchstørrelser er moderate, materialkostnadene er høye, og dimensjonssporbarhet er avgjørende – så maskineringspålitelighet har en tendens til å oppveie ren hastighet.
Tynnveggede geometrier er den mest karakteristiske utfordringen. Arbeidsstykket bøyer seg under skjæretrykk, noe som skaper tykkelsesvariasjon og skravling. En VMC hjelper når den kan akseptere vakuumarmaturer og hjelpestøtte nedenfra, og når spindelen tilbyr stabilt lavhastighetsmoment for å fullføre passeringer. Aluminiumslegeringer produserer også lange, trevlete spon som må brytes og evakueres, ellers faller både overflatekvalitet og verktøylevetid.
Den nye energisektoren har utvidet applikasjonskartet for vertikale maskineringssenter betydelig. Batteribrett, modulendeplater, samleskinner, væskekjøleplater, ladeposter og kontrollerhus tilhører en familie av store, flate aluminiumsdeler som en vertikal plattform kan behandle effektivt.
Aluminiumslegering og kobber dominerer denne materialstrømmen. Begge er mykere enn stål, men klissete, så sponkontroll og overflaterenhet blir kritisk. I batterirelaterte deler er metallrester en alvorlig kvalitetsrisiko. Maskinen trenger sterk kjølevæskestrøm, godt utformede sponskruer og enkel tilgang til arbeidssonen for rengjøring.
Arbeidsbordstørrelse og bæreevne blir avgjørende når deler er lange og tynne. Et bord i området 1 200–1 500 mm lar to eller tre komponenter klemmes i ett enkelt oppsett, noe som forkorter tomgangstiden og holder kvaliteten konsistent fra ett arbeidsstykke til det neste.
 ZN-L1580 Vertikalt maskineringssenter for maskinering av sprø materiale Med et lengre arbeidsbord og stiv konstruksjon er dette senteret egnet for maskinering av safir, keramikk og kompositter. Den opprettholder stabilitet ved lavere hastigheter for å kontrollere grunne kutt og unngå kantflis. Se produkt →
Utover hovedfeltene bruker produsenter i økende grad vertikale maskineringssentre for mindre åpenbare bruksområder. Safir, keramikk, karbonfiberkompositter og andre sprø materialer er maskinert på en vertikal plattform med diamantbelagt verktøy og forseglede spindler som beskytter lagrene mot slipestøv. Maskinen må holde seg stiv ved lavere turtall, fordi sprø materialer trenger grunne kuttdybder og kontrollert mating for å unngå kantflis.
Generell presisjonsteknikk er fortsatt det bredeste bruksområdet: pumper, ventiler, girkasser, flenser, jigger, inventar og engangsreservedeler. For en jobbbutikk kan én VMC betjene fem forskjellige bransjer i løpet av en enkelt uke. Denne fleksibiliteten avhenger av tre funksjoner: en automatisk verktøyveksler med nok kapasitet, et arbeidsholdingssystem som kan rekonfigureres raskt, og en kontroll som gjør sonderings- og verktøyinnstillingsrutiner enkle.
Når søknadsfeltet er klart, blir utvelgelsesprosessen enklere. Tabellen nedenfor oppsummerer de typiske maskinprioriteringene som ulike bransjer plasserer på samme vertikale plattform.
| Søknad field | Spindelhastighetsområde | Nøkkel maskinprioritet |
|---|---|---|
| Forme og dø | 8 000–12 000 o/min | Konturnøyaktighet, stivhet, termisk stabilitet |
| Bildeler | 12.000–15.000 o/min | Rask ATC, rask akselerasjon, stiv banking |
| Luftfartsdetaljer | 10 000–15 000 o/min | Fem-akset alternativ, kjølevæskehåndtering |
| Ny energi | 10 000–15 000 o/min | Chip evakuering, stor bordkapasitet |
| Jobbbutikker / generelt | 10 000–12 000 o/min | Fleksibilitet, raskt oppsett, pålitelig ATC |
Det er også et strukturelt valg mellom vertikal og horisontal bearbeiding. For prismatiske deler som trenger arbeid på flere flater, gir en horisontal maskin et friskt ansikt med hver indeks, og derfor foretrekker volumprodusenter det ofte. For enkeltansiktsarbeid, dype lommer og hyppige bytter, er tilgjengeligheten og det kompakte fotavtrykket til en vertikal maskin vanligvis den beste avveiningen. Den sammenligning av horisontal vs. vertikal bearbeidingssenter forklarer forskjellen i daglige driftsbetingelser.
Bruksfeltene til et vertikalt CNC-bearbeidingssenter er ikke en markedsføringsliste; de er en sjekkliste over forventninger. Maskinen må absorbere skjærekreftene, holde toleransen, evakuere sponene og matche batchstørrelsen verkstedet ditt faktisk står overfor. Ved å starte med applikasjonen lar du maskindesignet jobbe for deg. Når VMC velges på denne måten blir den en av de mest allsidige, pålitelige utstyrsdelene i anlegget.

Denne serien med maskineringssenter er festet i A-formet enkeltsøyle, mobil struktur på arbeidsbenken, høy stivhet av grunnleggende deler, lett bev...
Se detaljer
Sengen tar i bruk omvendt T-struktur, bordet beveger seg rundt (X-aksen), hodestokken beveger seg opp og ned (Y-aksen) og søylen beveger seg frem o...
Se detaljer
Bore- og tappesenter ZN-T8 har enkel betjening, høy sikkerhet, ekstrem høy kostnadsytelse, hovedsakelig brukt i generell industri, maskinvare, medi...
Se detaljer
Maskinen tar i bruk strukturformen med rask portalramme og bevegelig bord på sengen. Beam kolonne integrert design, har egenskapene til høy stivhet...
Se detaljer
Maskinen tar i bruk strukturformen med rask portalramme og bevegelig bord på sengen. Beam kolonne integrert design, har egenskapene til høy stivhet...
Se detaljer
Høy presisjon/Høy hastighet/enkel å betjene CNC overflateslipemaskin X-akse hydraulisk /YZ-akse servo/CNC-system. Kryssskivestruktur, dobbel V-skin...
Se detaljer
Høy presisjon / Høy hastighet / enkel å betjene CNC overflateslipemaskin X-akse hydraulisk / YZ-akse servo / CNC-system. Kryssskivestruktur, dobbel...
Se detaljer
Maskinen tar i bruk strukturformen med rask portalramme og bevegelig bord på sengen. Beam kolonne integrert design, har egenskapene til høy stivhet...
Se detaljer
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
